一文读懂焊接激光器里的“单模块”与“多模块”
在工业生产中,焊接是决定结构强度、密封性与产线节拍的关键连接工艺。传统的电弧焊、电阻焊等方式虽然应用成熟,但在热输入控制、焊接变形、飞溅抑制以及高节拍自动化适配等方面,面对新能源电池、精密电子、汽车制造等领域日益提高的要求时,往往存在一定局限。
激光焊接以高能量密度、低热输入、易于自动化等特点,逐渐成为精密连接领域的重要工艺。本文讨论的焊接激光器,主要指连续光纤激光器。按照光模块架构,可分为单模块与多模块两类常见方案。
01 何为单模块与多模块?
单模块激光器由单个光模块直接输出,光束质量高,能量分布接近高斯形态,聚焦光斑小,功率密度集中。在焊接应用中,这意味着激光更容易在小孔深处维持高能量密度,使深熔焊的小孔更小、更深,孔内压力更稳定。相同功率下,单模块往往能获得更大的熔深和深宽比,热影响区更窄,焊缝上下宽度差更小,更接近矩形焊缝形貌。
杰普特连续光纤单模块水冷激光器覆盖500W至6000W,M 可做到<1.5,光束质量在同类产品中处于领先位置。此外,单模块风冷系列进一步把“即开即用”带入焊接现场,800W至2000W的功率段让户外作业和小型精密焊接不再被水冷管路束缚。
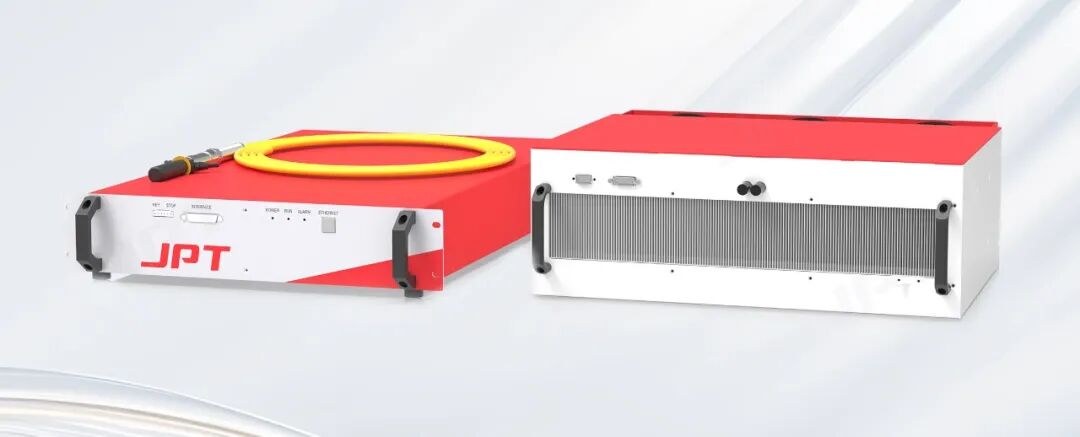
(图:杰普特连续光单模激光器 水冷&风冷)
多模块激光器则通过多个光模块合束实现更高功率输出。杰普特连续光纤多模块系列覆盖6000W至20000W,峰值功率高,能量输出充沛。其优势不在于把光斑压到最小,而在于以高功率支撑大熔深、高速焊接和厚板穿透。当单模块在薄板和精密焊缝上追求“极致控制”时,多模块解决的是“一次焊透”和“产线节拍”的问题。
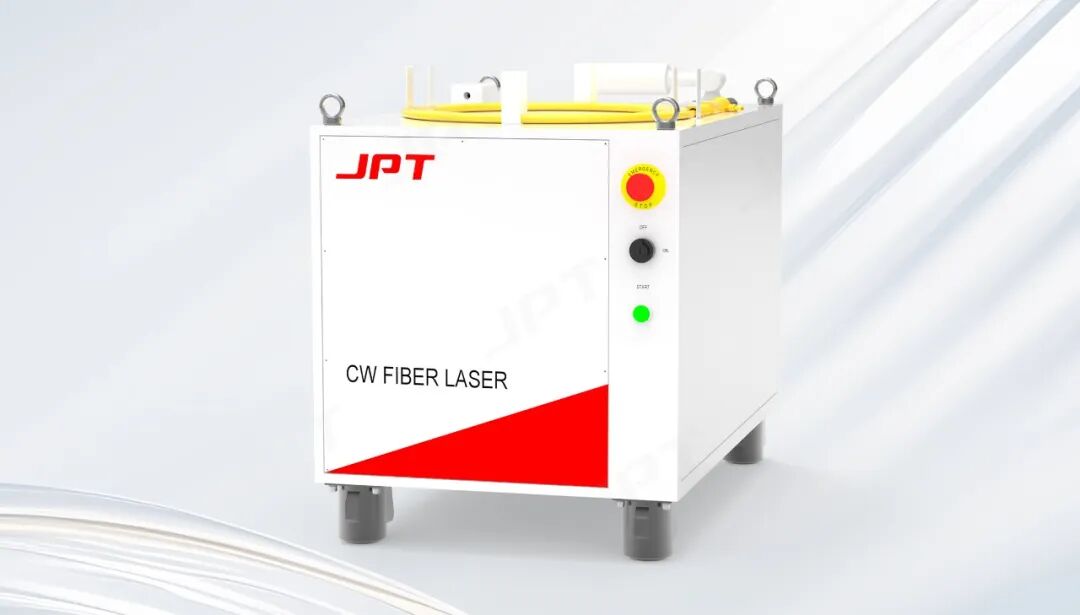
(图:杰普特连续光多模激光器)
02 哪些焊接任务更适合单模块?
新能源极耳与精密连接件。多层极耳、软连接、Busbar等薄材叠焊,对热输入和飞溅极为敏感。单模块的高能量密度和小光斑,使其在薄板深熔焊中能以较低热输入获得稳定熔深,减少对周边材料的热损伤。杰普特连续光纤激光器已在动力电池极耳焊接、软连接焊接等中段电芯装配工序中得到应用,并与MOPA脉冲激光器形成工艺组合。
高反材料与薄板精密焊接。铜、铝等高反材料的焊接长期受制于能量耦合效率。单模块的高光束质量使聚焦光斑的能量密度更集中,有助于突破高反材料的焊接阈值。杰普特单模块水冷系列覆盖500W至6000W,可在不锈钢、铝合金等材料的精密焊接中提供稳定的光束输出。
需要“即插即用”的移动作业与小型加工场景。并非所有焊接都发生在恒温、恒湿的超级工厂里。维修车间、户外施工、小型工作室需要的是开机即焊、无需外接水冷的方案。杰普特连续光纤单模块风冷激光器正是瞄准这一空白:M <1.5的光束质量、800W至2000W的功率覆盖、风冷散热带来的轻量化集成,让单模块焊接能力从产线延伸到现场。
03 哪些焊接任务更适合多模块?
动力电池壳体与模组结构件。电池壳盖封口焊、模组外壳侧缝焊等工序,焊缝长、熔深要求一致、产线节拍紧。多模块的高功率输出可以支撑更高的焊接速度,同时在厚壁铝壳或钢壳上保持足够的熔深。杰普特连续光纤激光器已覆盖电池组采样线端子焊接、BSB焊接及模组外壳侧缝焊等后段PACK组装工艺,焊缝平整、飞溅可控。
厚板与重工业焊接。当板厚上升到数毫米甚至更高级别,单模块的“精致”要让位于多模块的“穿透力”。杰普特连续光纤多模块激光器最高20000W的功率输出,面向的正是厚板焊接、大幅面结构件等对绝对能量注入量有硬要求的场景。
04 选型的关键,在“任务”
实际工程现场,极耳叠焊、薄板精密件、高反材料、移动作业,单模块是更自然的选择;厚板穿透、长焊缝高速焊接、动力电池壳体与模组结构件,多模块承担主力。真正成熟的焊接方案,往往不是二选一,而是让两者在同一条产线的不同工序上各司其职。
杰普特在连续光纤激光器上的布局,恰好覆盖了这条分界线两侧。单模块以500W—6000W水冷系列和800W—2000W风冷系列覆盖精密与灵活需求,多模块以6000W—20000W功率段支撑穿透能力与产线节拍。
面向未来,杰普特将继续深耕激光器与激光加工应用领域,围绕新能源电池、精密电子、汽车制造等重点场景,持续完善连续光纤产品矩阵与工艺解决方案,以稳定的产品性能、灵活的功率配置和贴近产线的服务能力,助力制造企业提升焊接质量与生产效率,推动制造业向智能化、绿色化方向稳步升级。
